
Зміст
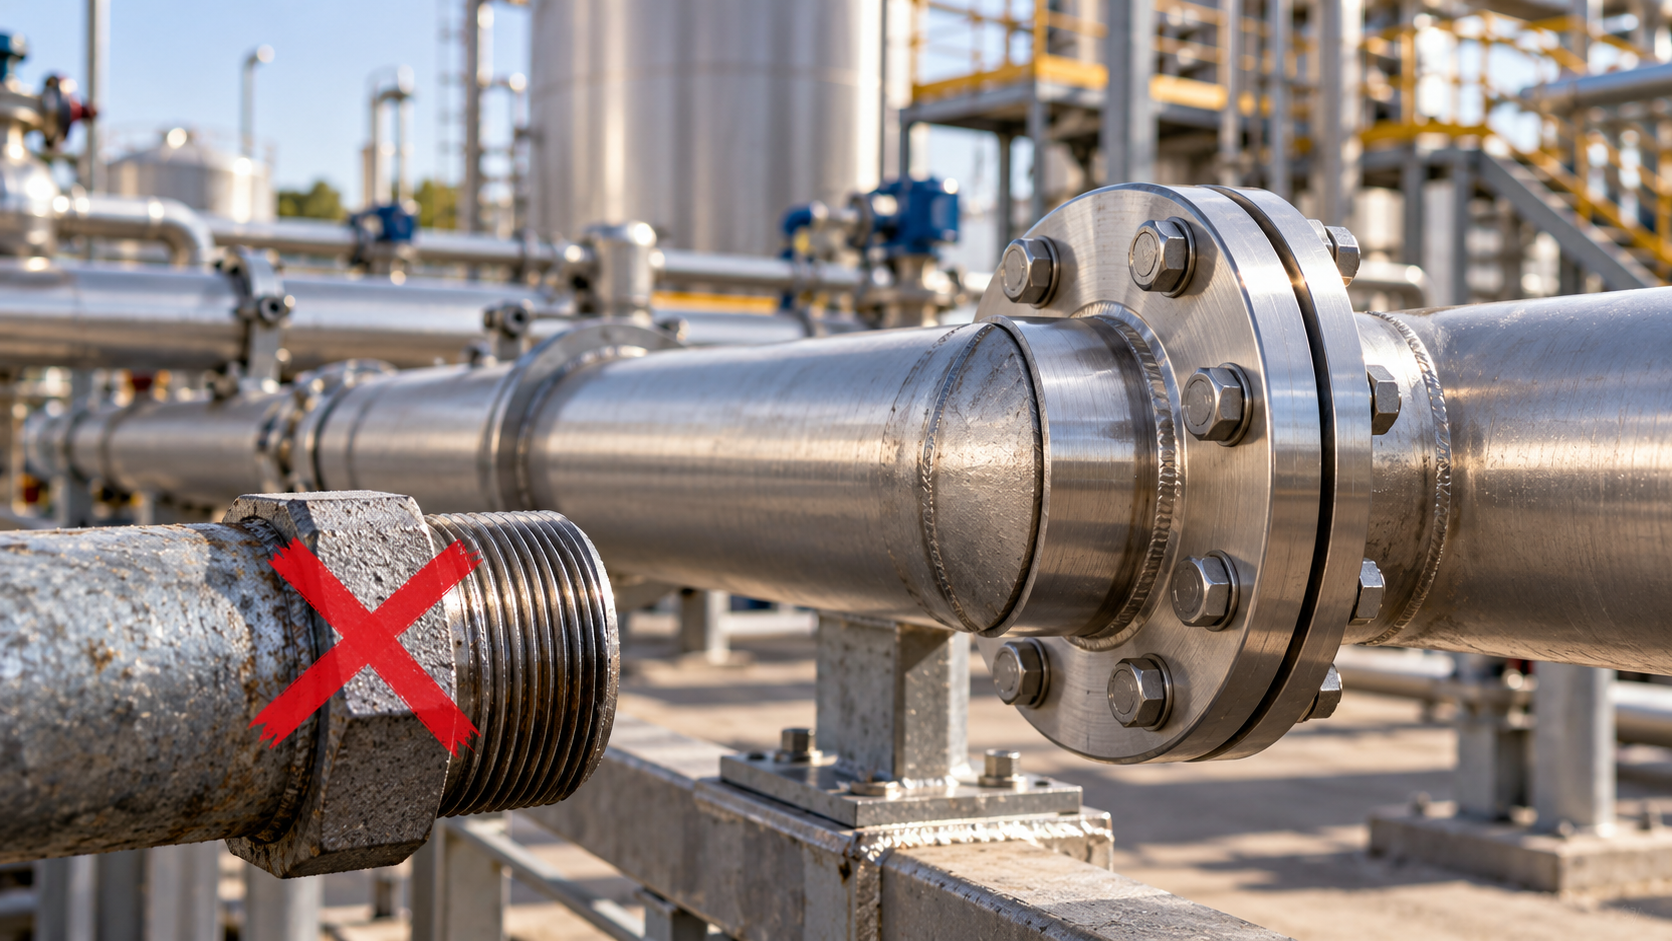
Кожен, хто хоч раз збирав систему з нержавіючих труб, знає цей момент. Різьбове з’єднання здається ідеальним рішенням. Накрутив, підтягнув, перевірив. Не потрібні зварювальний апарат, аргон і кваліфікований зварник. Але чим серйозніша система, тим рідше на ній трапляється різьба. На молочному заводі, у пивоварні чи в котельні з високим тиском її майже немає, і причини тут суто практичні.
Слабке місце, яке не видно одразу
Сама по собі різьба не погана. Проблема в тому, що вона завжди лишає зазор. Він мікроскопічний і заповнений ущільнювачем, але він є. На трубі з холодною водою це роками нікого не хвилює. Коли ж трубою йде молоко, сусло чи сироп, у зазорі осідають залишки продукту. Безрозбірна мийка лугом і кислотою (та сама CIP-мийка) туди просто не дістає. За кілька тижнів там живе колонія бактерій, яку неможливо прибрати, не розібравши вузол.
Друга біда — температурні перепади. Під час пастеризації труба гріється майже до 90 градусів, потім охолоджується. Метал розширюється і стискається, ущільнювач поступово втрачає пружність. Технологи добре знають, що «потіє» найчастіше саме різьба, а не прямий відрізок труби.
Зварний шов цих проблем не має. Після якісного зварювання труба і фітинг стають однією деталлю, без порожнин і щілин. Тому зварна трубопровідна арматура давно стала стандартом усюди, де йдеться про гігієну, тиск або агресивне середовище.
Що саме вварюють у трубу
Під цією назвою ховається досить широкий набір деталей. Відводи змінюють напрямок потоку, трійники розгалужують його, переходи з’єднують різні діаметри, заглушки закривають кінці ліній. Окремо стоїть запірна і регулювальна арматура, тобто дискові затвори, крани та клапани з патрубками під зварювання.
Цікава історія з переходами. Вони бувають концентричні та ексцентричні. У перших осі обох кінців збігаються, у других зміщені. Здавалося б, дрібниця. Але на вході в насос ставлять саме ексцентричний перехід, причому рівною стороною догори. Якщо поставити концентричний, у верхній частині збирається повітряна «кишеня», насос починає хапати повітря і кавітувати. Таку помилку інколи шукають тижнями й навіть міняють сам насос, хоча він цілком справний.
Ще один недооцінений елемент — кільце з відбортовкою. Його приварюють до труби, а зверху надягають вільний фланець. Фланець можна провертати, тож не треба мучитися з ідеальним суміщенням отворів під болти. На довгих лініях, де кожен міліметр перекосу перетворюється на напругу в металі, це суттєво полегшує роботу монтажникам.
304 чи 316L, і навіщо там літера L
Більшість зварних фітингів виготовляють з аустенітної нержавійки двох марок, AISI 304 та AISI 316L. Для води, повітря і більшості харчових продуктів цілком вистачає 304-ї. Вона дешевша і добре зварюється.
У 316-й є 2–2,5 % молібдену. Саме він дає стійкість до хлоридів, тобто до солоної води, розсолів, частини мийних засобів і кислот. Якщо підприємство працює з сиром, соліннями чи морепродуктами, економити на марці сталі не варто. Точкова корозія на 304-й у сольовому середовищі може проявитися вже за перший сезон.
А от літера L (від low carbon) важлива саме для зварювання. Вуглецю в такій сталі не більше 0,03 %. При нагріванні до 450–850 °C, а метал біля шва проходить саме цей діапазон, вуглець зв’язує хром у карбіди по межах зерен. Хрому поряд зі швом стає замало, і сталь там втрачає свою «нержавійність». Це міжкристалітна корозія, і зовні вона довго нічим себе не видає. Низьковуглецева сталь цю проблему практично знімає.
Шов, якого ніхто не бачить
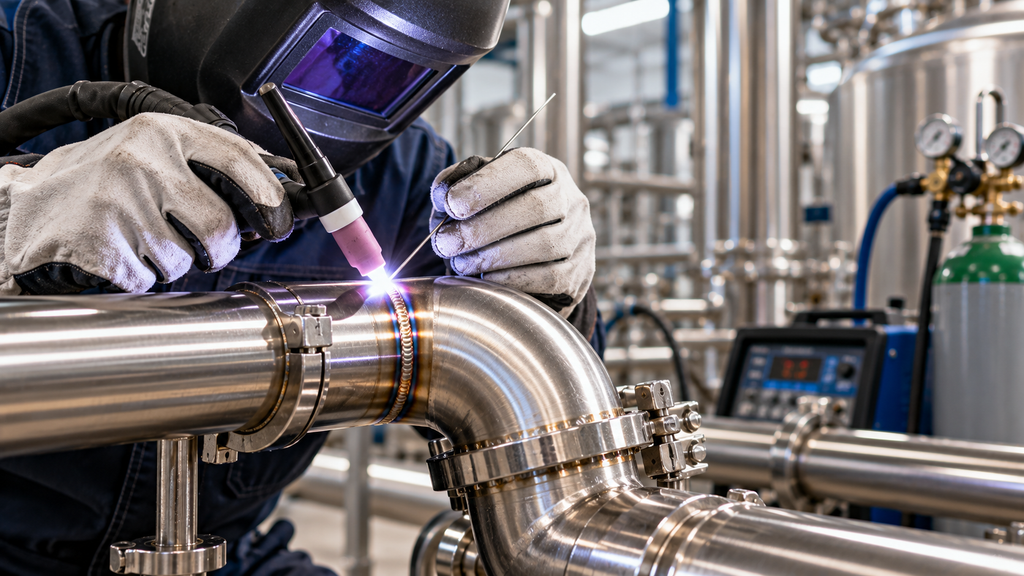
Навіть найкращий фітинг легко зіпсувати поганим зварюванням. Нержавійку варять аргонодуговим способом (TIG), і досвідчені зварники знають, що захищати треба не лише зовнішній бік. Усередині труби теж має бути аргон. Без піддуву корінь шва окислюється і вкривається темною пористою кіркою, яку майстри називають «цукром». Зовні шов виглядає бездоганно, а всередині він шорсткий, з окалиною. Саме там потім налипає продукт і починається корозія.
На харчових виробництвах усе частіше використовують орбітальне зварювання. Головка сама обходить трубу по колу з однаковою швидкістю, і шов виходить рівним по всьому периметру. Для цього методу критично, щоб товщина стінки труби і фітинга збігалася, а торці були обрізані рівно. Тому нормальні монтажні бригади купують фітинги під конкретний стандарт труби, а не «що знайшлося на складі».
Після зварювання кольори побіжалості, ті жовті й сині смуги біля шва, прибирають травильною пастою, а потім пасивують поверхню. Так відновлюється захисна оксидна плівка хрому. Пропустити цей етап означає залишити на трубі десятки готових осередків іржі.
Як не помилитися з вибором
Перед покупкою корисно з’ясувати кілька речей. Яке середовище піде трубою і за якої температури. Який робочий тиск, бо для харчової лінії і для парового колектора вимоги зовсім різні. Яка товщина стінки у вже змонтованої труби. Чи потрібні сертифікати на матеріал, адже для харчових підприємств вони майже завжди обов’язкові.
З такою інформацією набагато простіше говорити з постачальником. Наприклад, у каталозі зварної арматури «Амарі Україна» деталі розбиті за типами, а склади в Києві, Харкові та Львові дозволяють отримати потрібні позиції без довгого очікування. Для монтажника це часто важливіше за ціну, бо простій бригади коштує дорожче, ніж кілька відводів.
Наостанок
Різьба нікуди не зникне. Вона залишиться в побутових системах і там, де вузол доводиться часто розбирати. Але якщо трубопровід має служити десятиліттями і працювати з продуктами, хімією чи високим тиском, вибір очевидний. Якісний фітинг, правильно підібрана сталь і шов, зварений з піддувом аргону. Усе інше рано чи пізно доведеться переробляти.

